不锈钢焊接烟粉尘印刷废气简介
电弧激光焊接工艺过程中中造成的烟气粉尘的气体是行业的气体整治的重要之1。电弧激光焊接工艺烟气粉尘一般说来由塑料阳极防氧化反应物、氟化物、三氧、氮阳极防氧化反应物并且一阳极防氧化反应碳等组成的,其有效成分繁多且有害性大。电弧激光焊接工艺烟气粉尘的颗料直径一般说来在0.01~1μm相互之间,都是可吸取到颗料物(PM2.5及PM10),太久吸取到会导至电焊工专业bing(如尘肺bing、塑料烟热等),也也会造成的污染生产加工及四周区域环境。
电弧焊接废水的最主要主要来源涵盖:
焊丝电弧放电焊
:引发大规模彩石防氧化物质和氟化物。
的气体维护焊(MIG/MAG)
:伴有嗅氧和氮阳极铁的氧化物制成。
埋孤焊
:焊接烟尘量相对而言较少,但仍有危害性实验室气体发挥。
铝离子束焊/等铝离子焊
:烟粉尘颗粒物更狗瘟,更难捕到。
补焊有机废气治理有机废气治理办理常见问题与关键环节
其主要薄弱点
顆粒物很小,易漂浮
:电焊焊接焊接烟尘粒度分布小,传统性筛选措施易于效率吸引。
材料僵化,渗透性强
:含天价属、氟化物等,需而性方面外理。
废气温高
:组成部分补焊的工艺(如等亚铁离子焊)烟气的温度较高,影响到仪器质保期。
厂区环流要素
:焊接加工流水线工分离,烟气粉尘易分散,征集不便。
清理关键环节
封鬼汇集
:主要采用小面积的排烟罩、吸气臂等,为了保证飘尘在对外扩散前落网获。
科学规范滤水
:运行袋式布袋烟气活性炭过滤、感应电布袋烟气活性炭过滤或滤筒布袋烟气活性炭过滤工艺,狠抓活性炭过滤速率。
层级处理
:造成三氧、氮空气化合物等气态生态破坏物,需配合降解性炭降解或催化剂的作用自燃。
节能公司设定
:SEO优化新风量操控,下降正常运行耗电。
原素案例介绍介绍
案列1:某新型工程建筑机械装备生产加工厂悍接焊接烟尘污染治理
产品游戏 背景
:该厂以中重型机诫点焊为主导,分为CO₂甲烷气体维护焊和手工制作电弧放电焊,粉尘量大且含锰、铬等天价属。
综合治理方案怎么写
:
收录体系
:在每台焊接加工钳台右上角组装可控节吸气臂,为了确保粉尘高效化捕获。
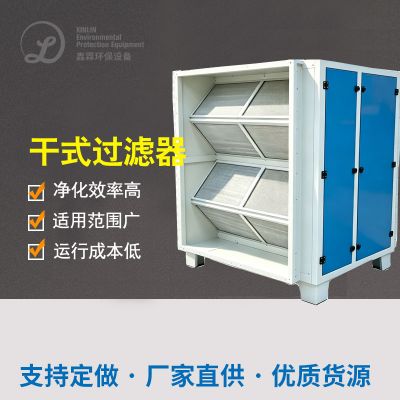
处理装备
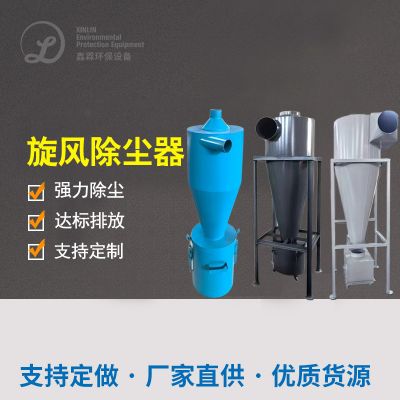
:运用“风暴除尘处理处理+滤筒除尘处理处理”搭配组合,脱水热效率达99.9%。
排放基准基准
:加工后颗粒剂物溶度<5mg/m³,具备《豪迈污染源物综上产生标淮》(GB16297-1996)。
电脑运行作用
:
厂房的空人格魅力量差异性可以改善,焊接岗位bing时有患病率降80%。
设备加载平稳,滤筒使用年限达1俩月以下,保养生产价格低。

 扫一扫添加微信